


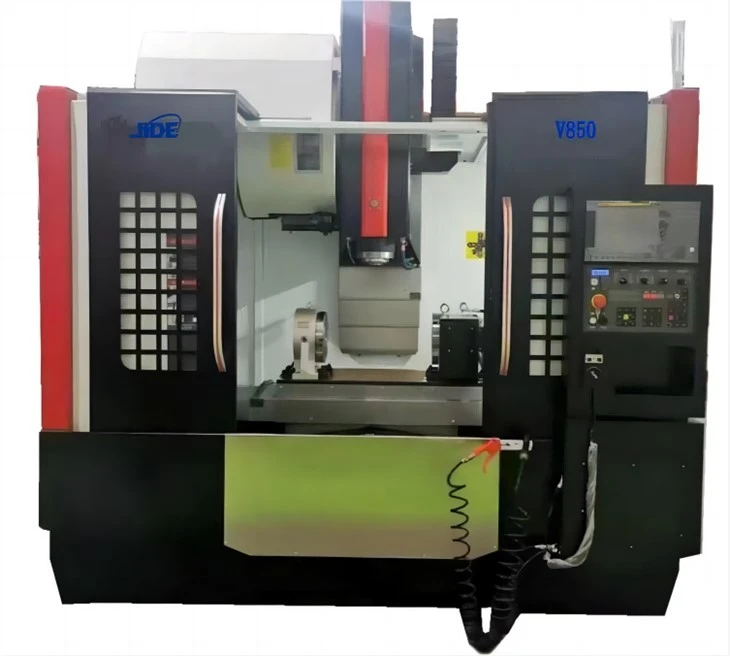
Mesin Penggilingan Presisi Tinggi
meja kerja Ukuran permukaan kerja mm 1000×600
Beban meja kerja g 800
Slot-T Tabel (ukuran angka ×jarak) mm 5- 18×100
travel Stroke kiri dan kanan (X) mm 800
Travel depan dan belakang (Y) mm 500
Langkah ke atas dan ke bawah (Z) mm 550

1. Fungsi utama dan karakteristik pusat permesinan perusahaan:
Semua mesin penggilingan presisi tinggi menerapkan layanan garansi tiga tahun (roda gigi adalah bagian yang aus dengan garansi satu tahun), dan alat mesin dipertahankan seumur hidup
v Penampilannya cantik dan murah hati, dan tata letak keseluruhannya proporsional dan terkoordinasi dengan baik.
v Casting kekuatan tinggi Meehanite, kekakuan tinggi, presisi tinggi, umur panjang
v Rel pemandu dan meja kerja dipadamkan, ditempa dan dikeraskan, diteliti secara presisi
v Rel pemandu ditempel dengan lembaran tahan aus tinggi Turcite-B, yang halus dan halus.
v Rel panduan dipadamkan oleh frekuensi ultra-tinggi.


Parameter mesin
|
Barang |
Unit |
Parameter |
|
|
Sistem pengaturan |
Sistem pengaturan |
mengatur |
MITSUBISHI M80B |
|
meja kerja |
Ukuran permukaan kerja |
mm |
1000×600 |
|
|
Beban meja kerja |
|
800 |
|
|
Tabel T-slot (angka-ukuran × spasi) |
mm |
5- 18×100 |
|
bepergian |
Stroke kiri dan kanan (X) |
mm |
800 |
|
|
Perjalanan depan dan belakang (Y) |
mm |
500 |
|
|
Gerakan naik dan turun (Z) |
mm |
550 |
 g
|
Poros |
Lubang lancip spindel (spesifikasi/ukuran pemasangan) |
mm |
BT40 |
|
Kecepatan maksimum spindel |
rpm |
0- 12000rpm |
|
|
Mode transmisi spindel |
|
Langsung |
|
|
Jarak dari pusat spindel ke pemandu kolom |
mm |
500 |
|
|
Jarak dari hidung spindel ke meja kerja |
mm |
150-780 |
|
|
Panduan linier |
Spesifikasi sekrup bola sumbu X/Y/Z |
|
4012/4012/4012 |
|
Spesifikasi rel sumbu/pemandu sumbu X |
|
Jalur Pemandu Roller Geser Kelas-P 45 |
|
|
Panduan sumbu Y/spesifikasi rel jalur |
|
Jalur Pemandu Roller Geser Kelas-P 45 |
|
|
Spesifikasi rel panduan/jalur sumbu Z |
|
Jalur Pemandu Roller Geser Kelas-P 45 |
|
|
motor |
Sambungan motor XYZ |
|
Jenis langsung |
|
Parameter motor spindel (daya) |
|
11 |
|
|
Parameter motor sumbu XYZ (daya) |
|
3/3/3 |
|
|
Kapasitas Pendingin Spindel (Gear/750) |
|
250 |
|
|
Pemesinan Tenaga Kuda Pompa Pendingin |
w |
450W*2 |
|
|
memberi makan |
Kecepatan pemesinan sumbu XY Z |
mm/menit |
18/ 18/ 18 |
|
Kecepatan lintasan cepat sumbu XYZ |
m/mnt |
36/36/36 |
|
|
Daya / Udara Tekanan |
sumber udara |
kg/cm² |
6kg/cm² |
|
persyaratan daya |
|
20KVA |
|
|
Alat mesin ketepatan |
akurasi posisi |
mm |
±0.005/300 |
|
Pengulangan |
mm |
±0.005/300 |
|
|
Spesifikasi Mesin |
Berat bersih mesin kira-kira. |
T |
5.5T |
|
Area alat mesin (panjang * lebar * tinggi) |
mm |
2900*2500*2550 |
|
|
|
|||
|
Aksesoris standar |
Memotong sistem pendingin air |
1 set |
|
|
Mesin pengolah |
1 set |
||
|
perangkat pelumas otomatis |
1 set |
||
|
Lampu Kerja (Bukti Ledakan) |
1 set |
||
|
Lampu peringatan tindakan |
1 set |
||
|
Pengajaran pra-penjualan dan layanan purna jual |
1 set |
||
|
Penukar panas kotak listrik |
1 set |
||
|
Pendingin suhu oli spindel |
1 set |
||
|
Kotak penyimpanan kotak operasi |
1 set |
||
|
Handwheel elektronik genggam |
1 set |
||
|
Pelat penutup penuh |
1 set |
||
|
Meratakan blok dan baut |
1 set |
||
|
Kotak alat (soket segi enam/obeng) |
1 set |
||
|
Manual alat mesin |
1 set |
||
 w
 w
 va
Itu standar konfigurasi
1>. Sistem kontrol MITSUBISHI M80B
2>. Spindel langsung 12000 rpm
3>. Poros minyak lebih dingin perangkat
4>. Penghapusan chip setelah pembilasan
5>. Sistem pelumasan otomatis
6>. Sekrup dan spacer pondasi
7>. Kotak alat ( Phillips Obeng, datar-Pedang Obeng. Allen kunci, U disk di dalam dengan Pengoperasian sistem elektronik manual, 5m jaringan kabel, 2GB penularan Penyimpanan kartu. )
8>. Lampu kerja (lampu bukti ledakan)
9>. Lampu peringatan
10>. Perangkat peniup spindel
11>. Penutup tertutup sepenuhnya
12>. Sistem mati otomatis
13>. Sistem air pendingin
14>. Senapan udara
15>. Fungsi penyadapan yang kaku
16>. Penukar panas kotak listrik
17>. "Program Manual", "Operasi Manual"/U disk informasi


Alasan dan solusi untuk retak atau mudah pecahnya produk cetakan injeksi
Perengkahan produk, termasuk retakan filiform permukaan, retakan mikro, pemutihan atas, retakan, dan kerusakan yang disebabkan oleh selaput lendir bagian dan selaput lendir saluran aliran. Cracking dibagi menjadi cracking demoulding dan cracking aplikasi menurut waktu. Retak mengacu pada pecahnya produk cetakan saat cetakan dibuka atau dikeluarkan. Retakan terkadang terjadi saat produk rapuh atau tidak dapat dilepaskan dengan baik dari cetakan. Kecepatan keluarnya jarum juga bisa menyebabkan retakan, semakin cepat kecepatannya, semakin rawan retak.
Alasan retaknya produk secara kasar dianalisis sebagai berikut:
1. Pemrosesan
① Tekanan pemrosesan yang berlebihan, kecepatan yang terlalu cepat, bahan pengisi yang lebih banyak, waktu injeksi dan penahanan tekanan yang terlalu lama akan menyebabkan tekanan dan retakan internal yang berlebihan.
②Gambar produk yang cepat dan kuat mudah menyebabkan demoulding dan retak, sehingga kecepatan dan tekanan pembukaan cetakan harus disesuaikan dengan tepat.
③ Tingkatkan suhu cetakan dengan benar untuk membuat produk mudah dicetak ulang, dan kurangi suhu bahan dengan benar untuk mencegah dekomposisi.
④Mencegah retak karena garis las dan degradasi plastik yang mengakibatkan penurunan kekuatan mekanik.
⑤ Gunakan agen pelepas dengan benar, dan perhatikan untuk sering-sering menghilangkan aerosol dan zat lain yang menempel pada permukaan cetakan.
⑥ Tegangan sisa produk menyebabkan retak. Stres internal dapat dihilangkan dan keretakan dapat dicegah dengan perlakuan panas anil segera setelah produk terbentuk.
2. Aspek cetakan:
① Pengeluaran harus seimbang, seperti jumlah dan luas penampang pin ejektor harus mencukupi, kemiringan demoulding harus memadai, dan permukaan rongga harus cukup halus, untuk mencegah retak akibat konsentrasi sisa pengeluaran stres yang disebabkan oleh kekuatan eksternal.
②Struktur produk tidak boleh terlalu tipis, dan bagian transisi harus mengadopsi transisi busur melingkar sebanyak mungkin untuk menghindari sudut tajam dan konsentrasi tegangan yang disebabkan oleh chamfering.
③ Minimalkan penggunaan sisipan logam untuk mencegah tekanan internal berlebihan yang disebabkan oleh perbedaan penyusutan antara sisipan dan produk.
④Saluran utama cukup untuk membuat bahan gerbang terlepas dari cetakan di masa mendatang dan saat dipadatkan, sehingga mudah dilepaskan dari cetakan.
⑤ Untuk produk deep-bottom, lubang udara demoulding harus diatur dengan benar untuk mencegah pembentukan tekanan vakum negatif.
⑥Bushing sprue dan sambungan nosel harus mencegah terseretnya bahan keras yang dingin untuk membuat produk menempel pada cetakan tetap.
3. Bahan
①Konten bahan daur ulang terlalu tinggi, kekuatan produk terlalu rendah, dan mudah menyebabkan keretakan.
② Kelembapan yang berlebihan akan menyebabkan reaksi kimia antara plastik dan uap air, mengurangi kekuatan dan menyebabkan keretakan ejeksi. Suhu pencetakan setiap bahan harus diperhatikan, waktu tinggal harus dipersingkat untuk mengurangi dekomposisi dan penuaan resin, dan kondisi pengeringan harus diperkuat untuk menghambat hidrolisis. Tingkat kristalisasi produk juga dapat ditingkatkan dengan meningkatkan suhu cetakan dan memperpanjang waktu pendinginan.
③Bahan itu sendiri tidak cocok untuk lingkungan pemrosesan atau kualitasnya tidak baik, dan akan menyebabkan keretakan jika tercemar.
4. Aspek mesin:
Kapasitas plastisisasi mesin cetak injeksi harus sesuai. Jika terlalu kecil, kapasitas plastisisasi tidak akan tercampur sempurna dan akan menjadi rapuh. Jika terlalu besar, itu akan terurai.
Juga efektif untuk menggunakan metode berikut:
Perlambat kecepatan pembukaan cetakan dan kecepatan pengeluaran untuk mengurangi beban pada produk cetakan dan mengurangi keretakan.
Tambahkan fillet ke sudut produk cetakan untuk mencegah retak.
Pengepakan dan pemuatan


Tag populer: mesin penggilingan presisi tinggi, Cina, pemasok, produsen, pabrik, harga, untuk dijual, dibuat di Cina, Perjanjian Tingkat Layanan Pemesinan CNC, kembar digital pemesinan cnc, layanan after-sales permesinan CNC, Layanan Pelanggan Pemesinan CNC, CNC Machining Post-Processor, Simulasi pemesinan CNC
Sepasang
Mesin Milling Cnc MITSUBISHIBerikutnya
Bubut Otomatis PresisiAnda Mungkin Juga Menyukai


Kirim permintaan