


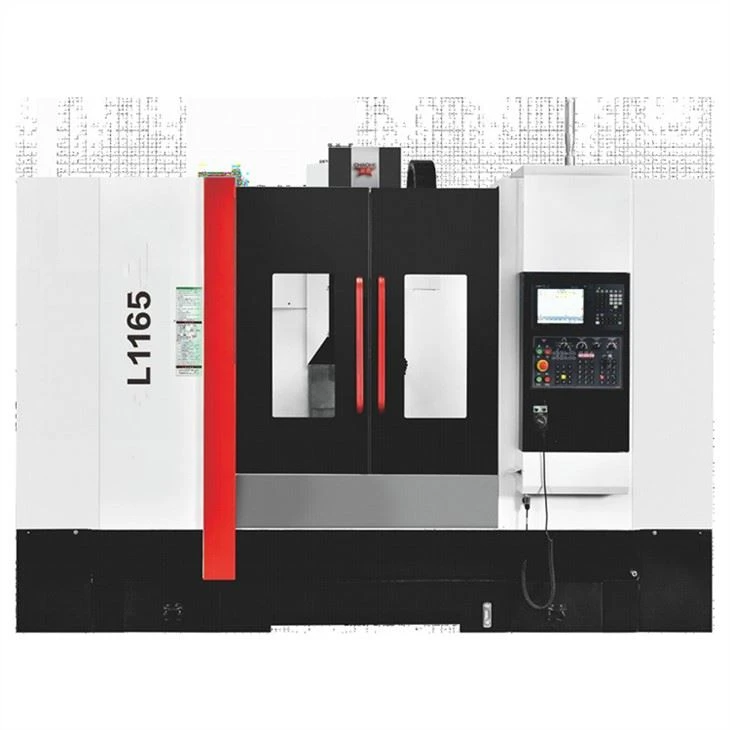

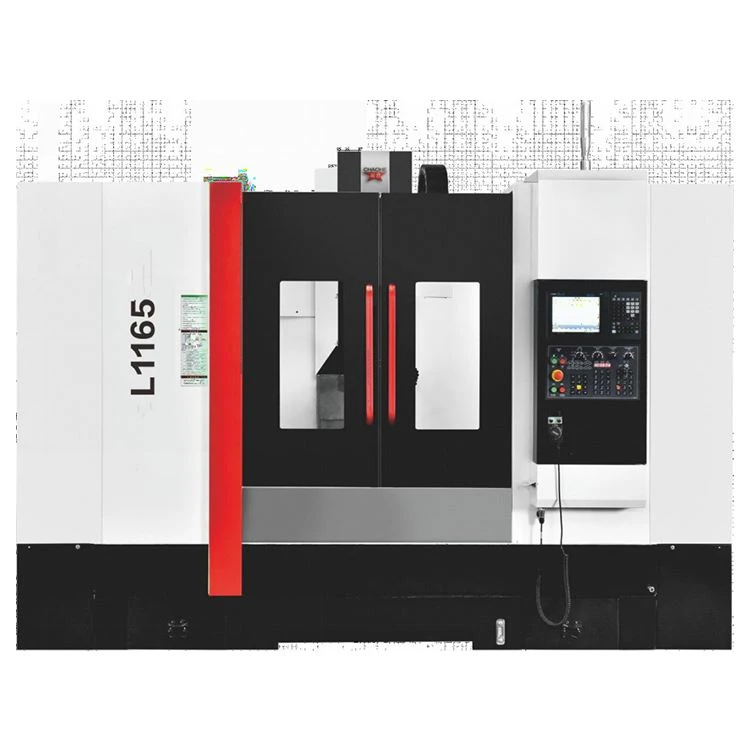
Model Pusat Mesin CNC 1165
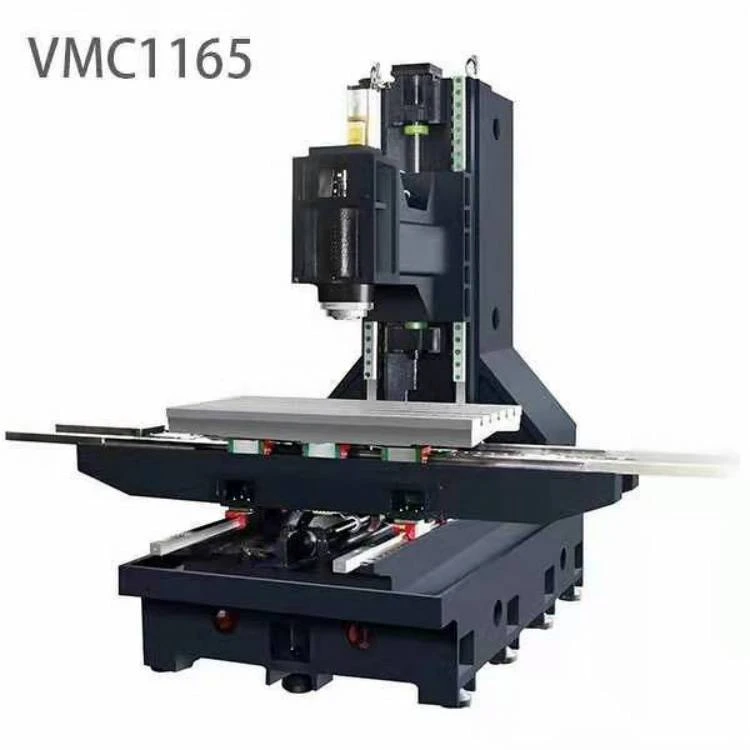
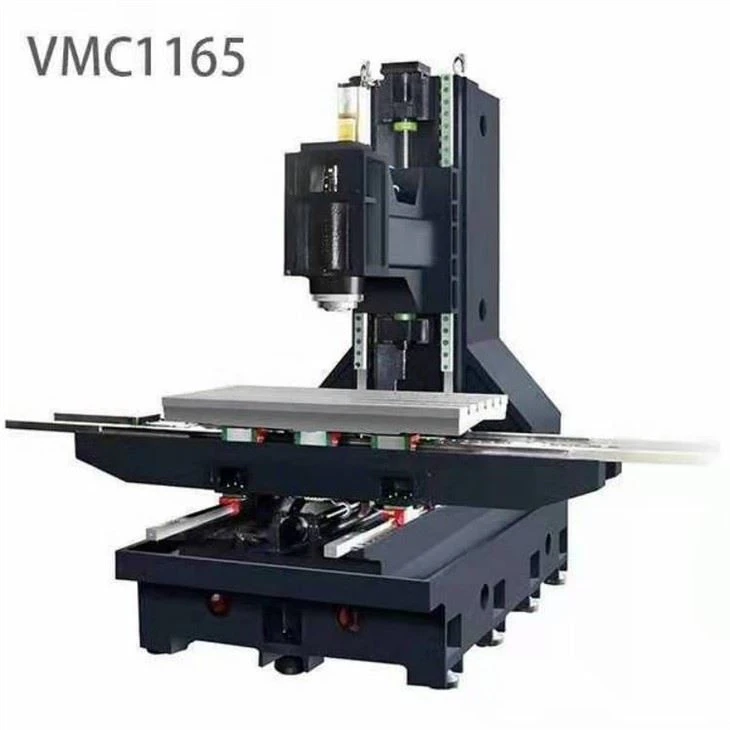
Model pusat mesin CNC 1165 fitur
· Seluruh mesin mengadopsi coran cetakan pasir resin bermutu tinggi, yang diperlakukan dengan anil, getaran dan penuaan alami untuk menghilangkan tekanan internal.
· Basis ultra-lebar: Coran satu bagian memberikan kapasitas pendukung beban paling stabil. Dengan desain pelat pemandu air, cairan pemotongan tidak bocor.
· Kolom herringbone: memperluas rentang permukaan sambungan dan meningkatkan kekakuan alat mesin. · Belakang motor sumbu Y: memperpendek jarak antara benda kerja atas dan bawah dan meningkatkan kenyamanan pemrosesan.
Desain kepala tipe rusuk: Tulang rusuk internal menebal dan diperbesar untuk memperkuat kekakuan struktur dan sangat meningkatkan stabilitas pemrosesan.
Parameter
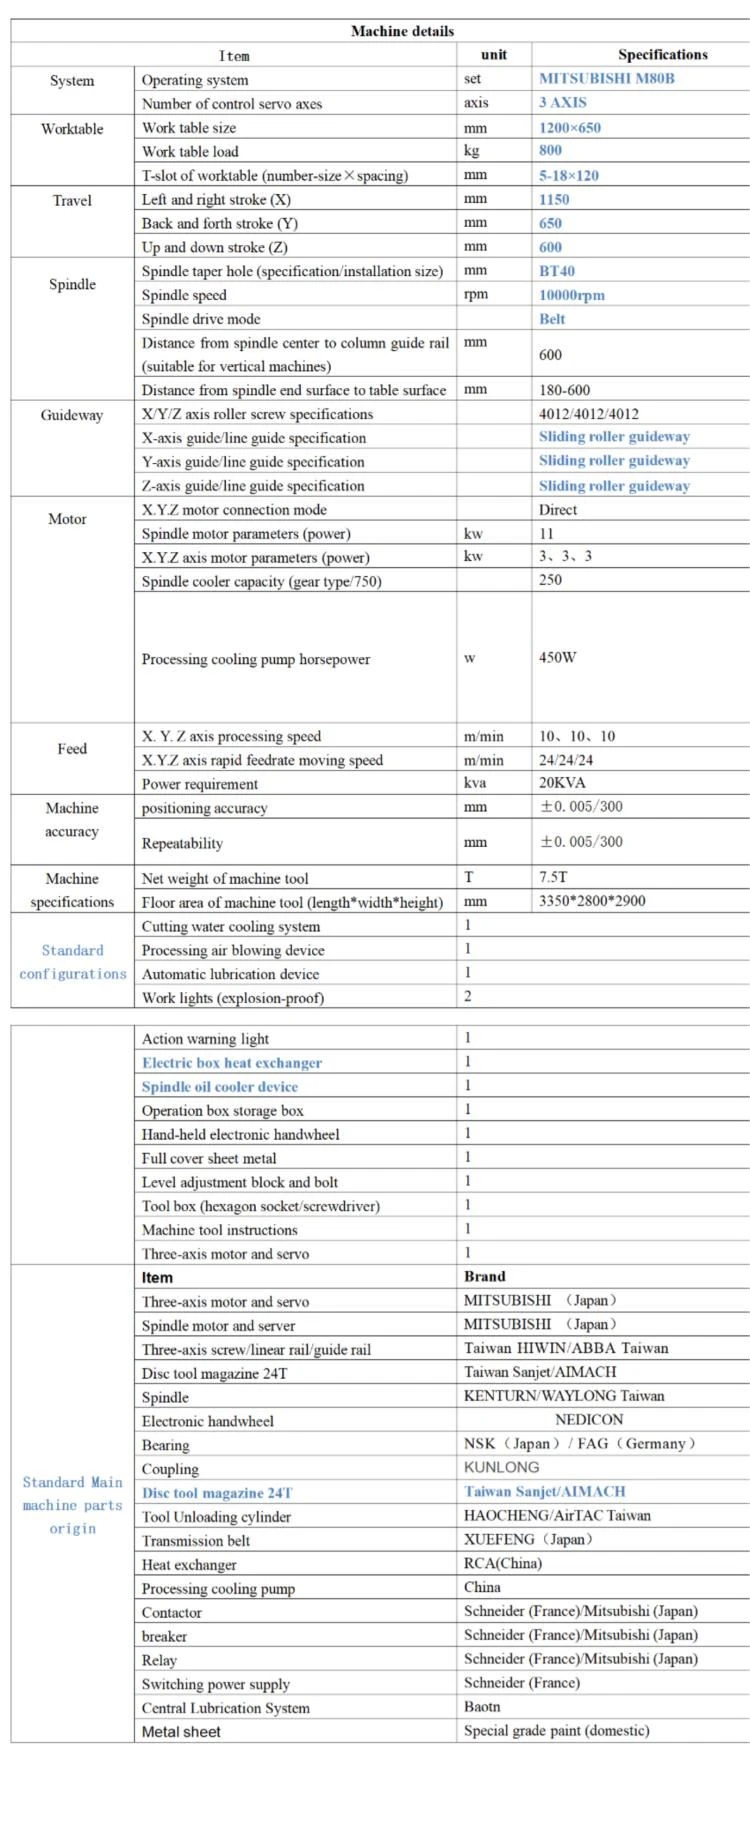
Konfigurasi standar
· Tutup pelindung tertutup penuh
·Ethernet, kartu CF dan antarmuka USB
·Kotak Alat
· Motor spindel
· Sistem minyak pelumas makan otomatis terpusat terpusat
· Besi alas pondasi dan baut penyetel
· BT40 sabuk spindel 1000ORPM
·sistem pendingin
· Pistol air bertekanan tinggi
· Lampu kerja LED
·Bersihkan senapan angin
· Roda tangan elektronik terpisah
·Penukar panas
. Lampu peringatan tiga warna LED
·Manual operasi dan pemeliharaan dan data sirkuit kontrol
· Ketukan kaku
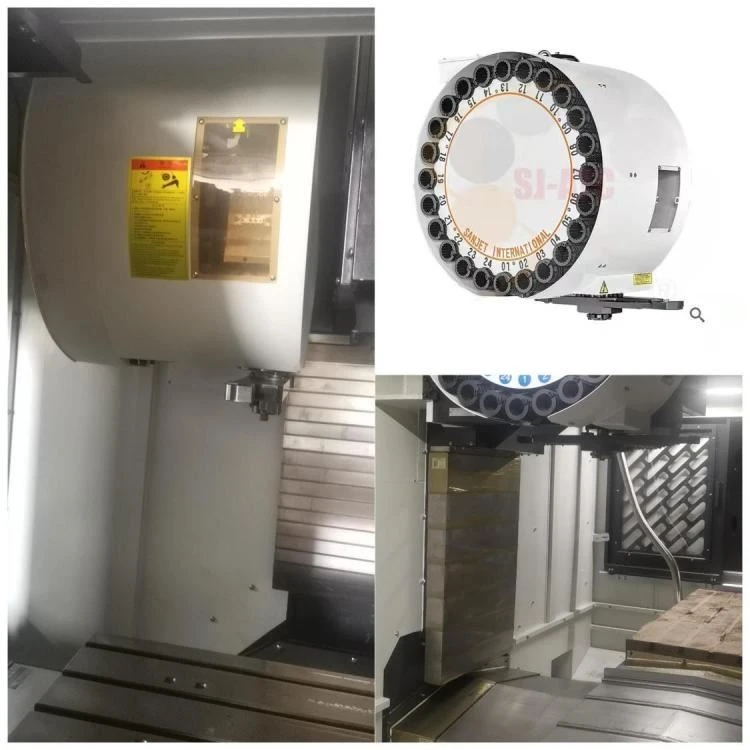
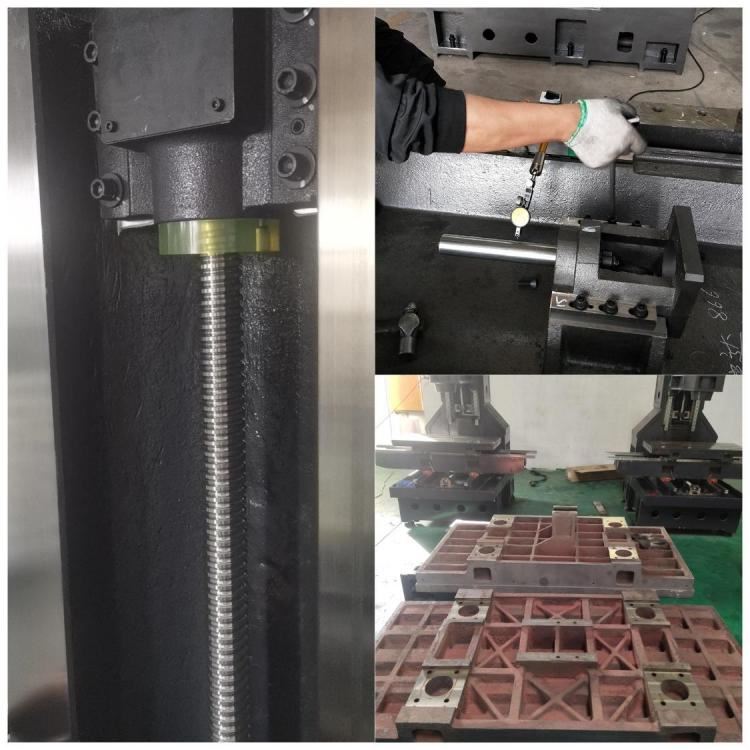
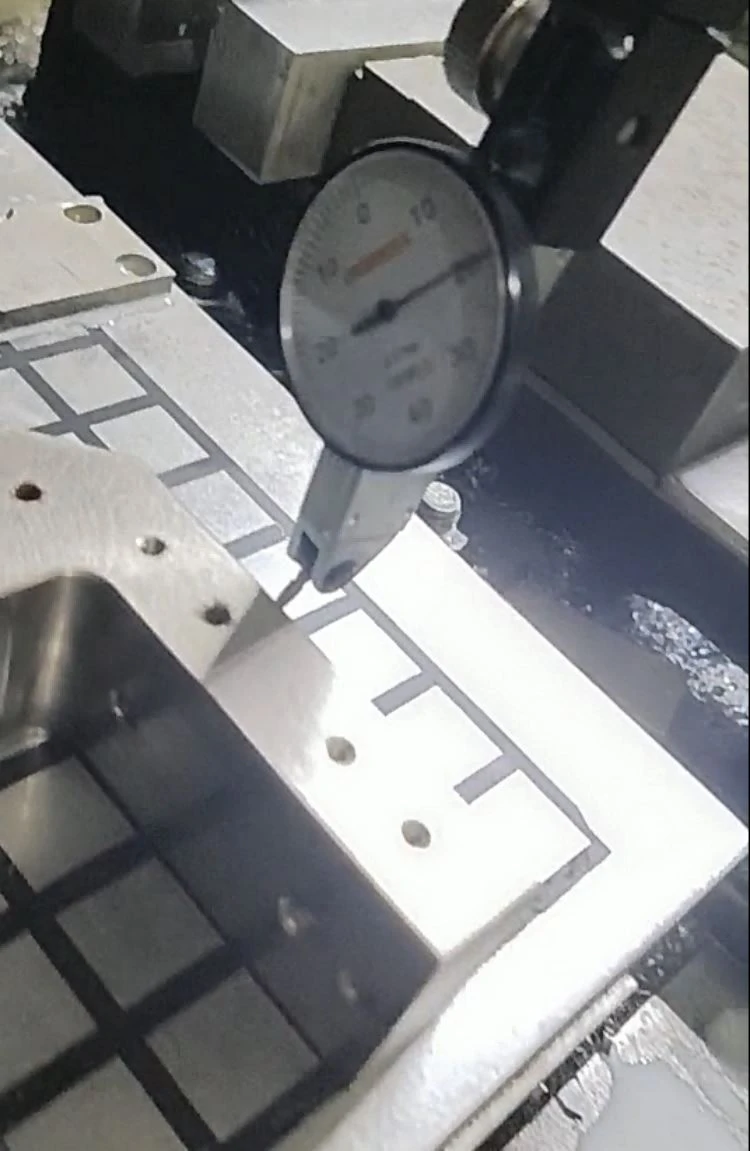
Model pusat Mesin CNC akan memiliki kontrol kualitas yang serius dalam produksi dan setelah produksi.
pitch laser dan benda kerja menguji akurasi vertikal
Kiat:
Belajar mandiri pemrograman CNC Machining Center Model 1165, harus dilihat untuk memulai!
1. Perbedaan dan hubungan antara M00, M01, M02 dan M30
Pemula sangat mudah membingungkan banyak kode M di atas saat memprogram pusat permesinan CNC tingkat pemula. Alasan utamanya adalah bahwa para pemula memiliki kurangnya pemahaman tentang produksi dan pemrosesan pusat permesinan CNC, dan isi dari beberapa buku teks tidak dijelaskan secara rinci. Perbedaan dan koneksi mereka adalah sebagai berikut:
M00 adalah instruksi penghentian program. Saat program dijalankan, lintasan pahat dihentikan dan bantalan spindel berhenti. Setelah menekan tombol RUN lagi, blok berikut akan dieksekusi. Kuncinya adalah programmer ingin menghentikan mesin bubut CNC dalam proses produksi (pemeriksaan benda kerja produk, penyesuaian, penggilingan, dll).
M01 adalah instruksi penghentian program opsional. Ketika program dijalankan, tombol "terminasi pilihan" pada panel operasi berada dalam situasi "ON", efek ini dapat masuk akal, jika tidak, instruksi akan menjadi tidak valid. Efek aktual setelah implementasi sama dengan M00, yang biasa terjadi pada pemeriksaan spesifikasi penting atau penghentian sementara.
M02 adalah perintah untuk menyelesaikan program utama. Ketika instruksi ini dijalankan, lintasan pahat dihentikan, bantalan spindel dihentikan, dan zat pendingin dimatikan. Tetapi kursor mouse program berhenti di akhir program.
M30 adalah perintah untuk menyelesaikan program utama. Efeknya sama dengan M02, tetapi perbedaannya adalah kursor mouse kembali ke kepala program, tidak peduli apakah ada blok lain setelah M30.
2. Penggunaan alamat terperinci D dan H untuk parameter utama kompensasi blade CNC
Pada beberapa peralatan mesin CNC (seperti FAUNC), parameter utama kompensasi pisau CNC D dan H memiliki fungsi yang sama dan dapat ditukar sesuka hati. Mereka semua menunjukkan nama alamat rinci dari memori kompensasi di alat mesin CNC, tetapi nilai kompensasi yang sebenarnya tergantung pada Mereka membuat keputusan berdasarkan nilai yang ditandai di alamat rinci dari nomor kompensasi. Oleh karena itu, di pusat permesinan CNC, untuk menghindari kesalahan pengetikan dengan lebih baik, faktor manusia umum mengharuskan H menjadi alamat terperinci dari kompensasi panjang bilah CNC, nomor kompensasi dari 1 hingga 20, dan D adalah alamat terperinci dari Pisau CNC semi-kompensasi, dan nomor kompensasi dari 24. No. bertahap (20 pisau pisau CNC).
Misalnya: G{{0}}G43H1Z60.0;
G01G41D21X30.0Y45.0F150;
3. Penerapan G92 dan G54-G59
G54-G59 adalah koordinat bidang yang ditetapkan sebelum dimulainya produksi dan pemrosesan, dan G92 adalah set koordinat bidang dalam program. Jika G54-G59 digunakan, tidak perlu menerapkan G92, jika tidak G54-G59 akan diganti dan harus dicegah.
Catatan: (1) Setelah G92 diterapkan untuk menyetel koordinat bidang, menerapkan G54-G59 tidak akan memiliki semua fungsi, kecuali daya dimatikan dan perangkat lunak sistem dihidupkan ulang, atau G92 kemudian digunakan untuk menyetel koordinat bidang benda kerja produk baru yang diinginkan. (2) Setelah menerapkan program G92, jika mesin bubut CNC tidak kembali ke titik awal yang ditetapkan oleh G92, jalankan kembali program ini. Lokasi geografis mesin bubut CNC saat ini menjadi titik awal koordinat benda kerja produk baru, yang rentan terhadap kecelakaan keselamatan. Karena itu, penggunaannya harus hati-hati.
4. Instruksi penghentian
G04C_/P_? adalah waktu jeda dari bilah kontrol indeks (operan pahat dihentikan, bantalan spindel tidak berhenti), dan nilai yang ditandai setelah alamat detail P atau X adalah waktu jeda. Nilai yang ditandai setelah X harus memiliki tempat desimal, jika tidak, diukur dengan seperseribu dari nilai yang ditandai, menggunakan detik (s) sebagai perusahaan, dan nilai yang ditandai setelah P tidak dapat memiliki tempat desimal (yaitu, jumlah bilangan bulat adalah ditunjukkan), dan ms (ms ) Adalah suatu perusahaan. ?
Misalnya, G04? X2.0; atau G04? X2000;
Berhenti selama 2 detik
G04?P2000;
Namun, dalam beberapa instruksi produksi dan pemrosesan sistem lubang (seperti G82, G88 dan G89), untuk lebih memastikan kekasaran permukaan dasar lubang, ketika pisau CNC diproduksi dan diproses ke dasar lubang, perlu jeda waktu, maka hanya gunakan alamat rinci P Menunjukkan bahwa jika alamat rinci X digunakan untuk menunjukkan, sistem kontrol otomatis berpikir bahwa X adalah koordinat bidang sumbu-X untuk melaksanakan implementasi.
Misalnya, G82X80.0Y60.0Z-20.0R5.0F200P2000;
Pukulan (80.0, 60,0) ke dasar lubang dan berhenti selama 2 detik
G82X80.0Y60.0Z-20.0R5.0F200X2.0;
Meninju (2.0, 60.0) ke dasar lubang tidak mudah dihentikan.
5. Dalam segmen program yang sama, instruksi yang sama (karakter alamat rinci yang sama) atau kelompok instruksi yang sama akan berlaku setelah kejadian.
Misalnya: G01G90Z30.{{10}}Z20.0F200; Implementasinya adalah Z20.0, dan sumbu Z segera mencapai Z20.0, bukan Z30.0.
G01G00X30.0Y20.0F200;? G00 diimplementasikan (walaupun ada nilai F, G01 tidak diimplementasikan).
Namun, untuk kelompok kode instruksi yang berbeda, efek yang sebenarnya sama ketika perintah dipertukarkan di blok yang sama.
Misalnya: G90G54G00X0Y0Z6{{10}}.0; dan G00G90G54X0Y0Z60.0; sama.
6. Nomor urut segmen program
Nomor urut segmen program ditunjukkan oleh alamat detail N. Umumnya, ruang penyimpanan internal peralatan perkakas mesin CNC relatif terbatas (64K). Untuk menghemat ruang penyimpanan dengan lebih baik, nomor urut segmen program dihilangkan. N hanya menunjukkan model segmen program, yang dapat digunakan untuk mencari dan menulis program dengan mudah. Itu tidak memiliki semua efek pada proses produksi. Nomor seri dapat bertambah atau berkurang, dan tidak menetapkan bahwa nilai yang ditandai memiliki kontinuitas. Namun, beberapa instruksi sistem siklik, instruksi lompat otomatis, subrutin, dan instruksi sistem pencerminan tidak dapat dihilangkan.
Tag populer: model pusat mesin cnc 1165, Cina, pemasok, produsen, pabrik, harga, untuk dijual, dibuat di Cina, Downtime Pemesinan CNC, Anodizing CNC Milling Machine, manufaktur etsa penggilingan CNC, tempat membeli mesin penggilingan cnc, Mesin Milling CNC X3, Peralatan pemesinan CNC
Sepasang
Mesin Cnc Kecepatan Tinggi V1165Berikutnya
Mesin Milling CNC Vmc 1370Anda Mungkin Juga Menyukai


Kirim permintaan